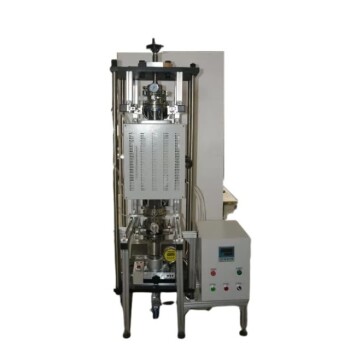
Keramisches SLS ist kein einstufiger Verdichtungsprozess. Das direkte Lasersintern von kristallinen Keramiken kann keine volle Dichte erreichen, da die Laser-Interaktionszeit – ein Bruchteil einer Sekunde – nicht genügend thermische Energie liefert, um die für die Partikelverschmelzung erforderliche Festkörperdiffusion anzutreiben. Stattdessen schmilzt der Laser lediglich ein opferartiges Polymerbindemittel, um die Keramikpartikel zu einem zerbrechlichen „Grünling“ zu verkleben; die eigentliche Verdichtung erfolgt erst später durch eine langwierige Hochtemperatur-Ofennachbearbeitung.
Die additive Fertigung technischer Keramiken erfordert ein zweistufiges Denken: Der Drucker erzeugt ein geformtes Gerüst, und der Ofen liefert die anhaltende thermische Energie, die notwendig ist, um dieses Gerüst in eine dichte, strukturelle Keramik zu verwandeln. Ohne diesen thermischen Nachbearbeitungsprozess haben Sie nur verdichtetes Pulver.
Die grundlegende Einschränkung des direkten Lasersinterns
Warum ein Laser keine kristallinen Keramiken sintern kann
Beim direkten Lasersintern tastet ein Hochleistungsstrahl ein Pulverbett für wenige Millisekunden pro Punkt ab. Kristalline Keramiken verdichten sich durch Festkörperdiffusion – Atome wandern, um Poren zu eliminieren und Korngrenzen zu verschmelzen. Diese Diffusion ist thermisch aktiviert und erfordert sowohl eine hohe Temperatur als auch eine beträchtliche Haltezeit.
Der Laser kann diese beiden Bedingungen schlichtweg nicht gleichzeitig erfüllen. Der thermische Impuls ist viel zu kurz für eine nennenswerte Atombewegung, sodass einzelne Keramikkörner niemals miteinander versintern. Versuche, die Laserleistung einfach zu erhöhen, führen zu Thermoschock, Rissen oder lokalem Schmelzen, was dennoch nicht zur Konsolidierung des gesamten Bauteils führt.
Die Notwendigkeit eines opferartigen Bindemittels
Da die Keramik selbst nicht schmilzt, basiert SLS bei Keramiken auf einem Zweikomponentenpulver. Ein opferartiges thermoplastisches Bindemittel wird mit den Keramikpartikeln vermischt, und der Laser schmilzt selektiv nur dieses Bindemittel.
Das geschmolzene Bindemittel benetzt und verbindet die Keramikkörner und bildet einen Grünling, der gerade genug Festigkeit für die Handhabung besitzt. Entscheidend ist, dass dieser Grünling immer noch eine geringe Dichte, eine hohe Porosität und für den praktischen Einsatz keinerlei mechanische Integrität aufweist. Der Laser hat lediglich die Form „fixiert“ – nicht das Material verdichtet.
Wie die Hochtemperatur-Ofennachbearbeitung das Bauteil vervollständigt
Vom Grünling zur dichten Keramik in zwei Stufen
Die Umwandlung des zerbrechlichen Grünlings in eine vollständig dichte Keramik erfordert einen sorgfältig kontrollierten Hochtemperatur-Ofenzyklus. Dieser Zyklus ist in zwei verschiedene Phasen unterteilt: Entbinderung und Sintern.
Zuerst erhitzt der Ofen das Bauteil langsam auf eine moderate Temperatur unter kontrollierter Atmosphäre. Während dieser Entbinderungsphase zersetzt sich das Polymerbindemittel thermisch und wird sauber entfernt, wobei ein rein keramischer, extrem poröser „Braunling“ zurückbleibt. Eine zu schnelle Durchführung dieses Schrittes schließt Gase ein und verursacht Risse.
Nach der Entbinderung heizt der Ofen auf eine weitaus höhere Sintertemperatur hoch – oft über 70 % des absoluten Schmelzpunkts des Materials. In dieser Phase wird die Festkörperdiffusion endlich aktiviert, und das Halswachstum zwischen den Partikeln schließt Poren, um eine hohe Dichte und strukturelle Festigkeit zu erreichen.
Warum anhaltende thermische Energie wichtig ist
Die Haltezeit ist die Schlüsselressource, die ein Ofen bietet, ein Laser jedoch nicht. Die Atomdiffusion ist ein Ratenprozess, der von Temperatur und Zeit bestimmt wird. Indem das Bauteil über Minuten oder Stunden auf einer erhöhten Temperatur gehalten wird, liefert der Ofen die kumulative thermische Energie, die für den vollständigen Stofftransport erforderlich ist.
Dies ermöglicht es den durch Oberflächenkrümmung getriebenen Kräften, Poren allmählich durch Leerstellendiffusion und Korngrenzenbewegung zu verkleinern. Nur durch dieses nachhaltige thermische Budget kann die Keramikmatrix die für tragende oder transparente Anwendungen erforderliche theoretische Dichte von 95–99,9 % erreichen.
Die Flexibilität moderner Laboröfen
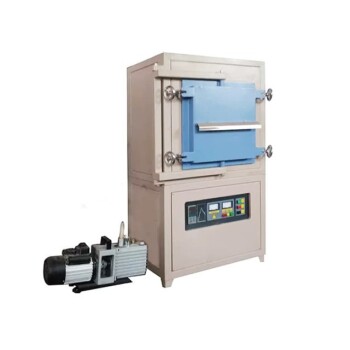
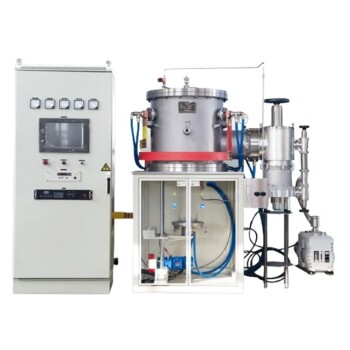
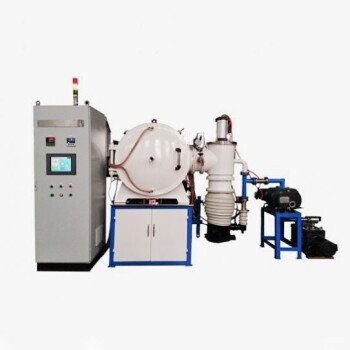
Ein einziger Ofenprozess per Knopfdruck kann verschiedene Keramiken durch Anpassung der Spitzentemperatur, der Gasumgebung und des Drucks verarbeiten. Ein Muffelofen verarbeitet Oxide an der Luft, während ein Vakuum- oder Schutzgasofen unerwünschte Reaktionen beim Sintern von Nichtoxid-Keramiken wie Karbiden oder Nitriden verhindert.
Einige fortschrittliche Nachbearbeitungsvarianten wenden während des thermischen Zyklus sogar externen Gasdruck (Heißisostatisches Pressen) oder uniaxialen mechanischen Druck (Heißpressen) an. Diese verstärken die natürliche Sinterspannung, um die letzten verbleibenden geschlossenen Poren zu beseitigen und bei Materialien, die sich herkömmlichem drucklosen Sintern widersetzen, die theoretische Dichte zu erreichen.
Die Kompromisse verstehen
Schrumpfung und Verzug sind unvermeidlich
Wenn ein Grünling im Ofen verdichtet wird, schrumpft er erheblich – typischerweise 15–20 % linear. Diese Schrumpfung ist nicht immer gleichmäßig. Eingespannte Bereiche, nicht sinterbare Einschlüsse oder thermische Gradienten im Ofen können interne Zugspannungen erzeugen, die die lokale Verdichtung hemmen.
Das Ergebnis ist Verzug, Rissbildung oder ein Dichtegradient, wenn das thermische Profil des Ofens nicht perfekt gleichmäßig ist. Die Konstruktion für eine vorhersehbare, isotrope Schrumpfung während des CAD-zu-Bauteil-Workflows ist daher eine kritische Herausforderung im Vorfeld und erfordert oft iterative Tests mit einem spezifischen Ofen.
Hohe Temperaturen können unerwünschtes Kornwachstum auslösen
Dieselbe anhaltende hohe Temperatur, die die Verdichtung antreibt, aktiviert auch die Korngrenzenwanderung. Bei Keramiken wie Aluminiumoxid kann druckloses Sintern über 1600 °C die Porosität zwar vollständig eliminieren, aber ein explosives Kornwachstum verursachen, das die mechanische Festigkeit verschlechtert.
Dies ist ein klassisches Sinterdilemma: Das Erreichen der vollen Dichte allein durch Zeit und Temperatur kann die feinkörnige Mikrostruktur opfern, die die Festigkeit maximiert. Fortschrittliche Methoden wie zweistufiges Sintern, Heißpressen oder die Verwendung von Dotierstoffen zum Fixieren der Korngrenzen versuchen, die Verdichtung vom Kornwachstum zu entkoppeln, erhöhen jedoch die Komplexität des Ofenzyklus.
Nicht alle Porosität kann allein durch Hitze entfernt werden
Während der letzten Phase des konventionellen Sinterns werden geschlossene Poren von den Korngrenzen isoliert. Ohne einen Kurzschluss-Diffusionspfad sinkt die treibende Kraft für ihre Entfernung drastisch. Selbst nach vielen Stunden verbleibt ein kleiner Volumenanteil an Restporen.
Diese Restporosität streut Licht stark, verhindert Transparenz und wirkt als Ursprung für Brüche. Die Lösung dieses Problems der letzten Poren erfordert oft den Wechsel vom einfachen atmosphärischen Ofensintern zu druckunterstützten Prozessen (HIP oder Heißpressen), die eine zusätzliche treibende Kraft einführen, die Hitze allein nicht bieten kann.
Wie Sie dies auf Ihren SLS-Workflow anwenden
Wenn Sie keramisches SLS entwickeln oder damit arbeiten, ist der Druckschritt nur der Anfang. Ihre Entscheidungsfindung muss den Fokus auf die Nachbearbeitung als den eigentlichen formgebenden und eigenschaftsbestimmenden Vorgang verlagern.
- Wenn Ihr Hauptaugenmerk auf mechanischer Festigkeit liegt: Überspringen Sie niemals den Hochtemperatur-Ofenzyklus. Verwenden Sie ein vollständiges Entbinderungs- und Sinterprofil mit ausreichender Haltezeit, um die miteinander verbundene Porosität zu schließen, und ziehen Sie heißisostatisches Pressen in Betracht, wenn ein vollständig dichtes, fehlerfreies Bauteil erforderlich ist.
- Wenn Ihr Hauptaugenmerk auf der Minimierung von Verzug liegt: Investieren Sie in eine präzise Ofentemperaturregelung und gleichmäßige Aufheizraten. Konstruieren Sie Grünlinge mit Übermaß, integrieren Sie Setzgeometrien und verwenden Sie Unterlagen oder Setter, die dem Schrumpfungskoeffizienten Ihrer Keramik entsprechen.
- Wenn Ihr Hauptaugenmerk auf einer feinkörnigen Mikrostruktur liegt: Vermeiden Sie die höchsten Sintertemperaturen, die ein schnelles Kornwachstum auslösen. Erforschen Sie das Niedertemperatur-Flüssigphasensintern oder druckunterstützte Öfen, die die Dichte vorantreiben, bevor die Körner Zeit zum Wachsen haben.
- Wenn Ihr Hauptaugenmerk auf optischer Transparenz liegt: Verstehen Sie, dass druckloses Ofensintern allein fast immer einen Schleier aus Restporen hinterlässt. Sie müssen eine zweistufige Ofenstrategie verfolgen: konventionelles Sintern zum Schließen der offenen Porosität, dann ein Ofen für heißisostatisches Pressen, um die letzten isolierten Poren zum Kollabieren zu bringen.
Der Drucker gibt Ihnen die Geometrie; der Ofen gibt Ihnen eine Keramik. Indem Sie die zugrunde liegende Diffusionsphysik respektieren und den richtigen thermischen Nachbearbeitungsweg wählen, überbrücken Sie die Lücke zwischen einer zerbrechlichen grünen Form und einer vollständig dichten Hochleistungskomponente.
Zusammenfassungstabelle:
| Phase / Parameter | Lasersintern (SLS) | Ofennachbearbeitung |
|---|---|---|
| Primärer Mechanismus | Schmelzen des opferartigen Bindemittels (Millisekunden-Impuls) | Festkörper-Atomdiffusion (anhaltende thermische Haltezeit) |
| Resultierende Struktur | Zerbrechlicher „Grünling“ mit geringer Dichte | Vollständig dichte Keramik (95–99,9 % theoretische Dichte) |
| Hauptfunktion | Formt komplexe Bauteilgeometrie | Reinigt Bindemittel (Entbinderung) & eliminiert Poren (Sintern) |
| Materialfestigkeit | Keine mechanische strukturelle Integrität | Hohe mechanische Festigkeit, Verschleiß- & Temperaturbeständigkeit |
Sind Sie bereit, Ihre 3D-gedruckten keramischen Grünlinge in Hochleistungs-Strukturkomponenten zu verwandeln? KINTEK ist auf fortschrittliche Laborausrüstung und anpassbare Hochtemperaturöfen spezialisiert – einschließlich Muffel-, Rohr-, Vakuum-, Schutzgas-, CVD- und Induktionsschmelzöfen –, die so konstruiert sind, dass sie die präzise Temperaturregelung und gleichmäßige Erwärmung bieten, die für kritische Entbinderungs- und Sinterzyklen erforderlich sind.
Lassen Sie nicht zu, dass eine unzureichende Nachbearbeitung Ihre Keramikeigenschaften beeinträchtigt. Kontaktieren Sie KINTEK noch heute, um sich von unseren Experten für thermische Verarbeitung beraten zu lassen und den idealen Hochtemperatur-Ofen für Ihr Labor oder Ihren Produktions-Workflow zu finden!
Ähnliche Produkte
- 1400℃ Hochtemperatur-Laborrohrofen mit Aluminiumoxidrohr
- 1800℃ Hochtemperatur-Muffelofen Ofen für Labor
- 1700 °C Hochtemperatur-Labor-Rohroofen mit Aluminiumoxid-Rohr
- 1700℃ Hochtemperatur Muffelofen Ofen für Labor
- 1700℃ Gesteuerter Ofen mit inerter Stickstoffatmosphäre
Andere fragen auch
- Wie gewährleisten Hochtemperatur-Laborröfen eine Umgebungsstabilität? Präzisions-Wärmereduktions-Tipps
- Wie werden Hochtemperatur-Labor-Rohröfen bei der langzeitigen Vakuum-Homogenisierungs-Wärmebehandlung von intermetallischen Proben eingesetzt?
- Wie werden Hochtemperatur-Rohröfen bei der Prüfung von keramisch gestützten Legierungsmembranen eingesetzt? Einblicke
- Wie trägt ein Labor-Hochtemperatur-Rohrofen zur Umwandlung von elektrogesponnenen Fasern bei? Experten-Einblicke
- Was ist der Mechanismus eines Hochtemperatur-Ofens beim Sintern von Bi-2223? Präzise Phasentransformation erreichen