Siliziumnitrid (Si3N4) zersetzt sich bei Erhitzung über 1800 °C unter Umgebungsbedingungen in flüssiges/dampfförmiges Silizium und Stickstoffgas.
Die Kontrolle der Stickstoffatmosphäre verhindert dies durch die Anwendung von unter Druck stehendem Stickstoffgas, das das Gleichgewicht der Zersetzungsreaktion zurück in Richtung der festen Phase verschiebt – eine direkte Anwendung des Prinzips von Le Chatelier. Indem der Stickstoff-Partialdruck über dem kritischen Zersetzungsdruck des Materials gehalten wird, stoppt der Ofen effektiv den Stickstoffverlust und ermöglicht eine vollständige Verdichtung ohne thermischen Abbau.
Bei der Kontrolle der Stickstoffatmosphäre geht es nicht nur um die Anwendung von Druck. Es geht darum, das thermodynamische Gleichgewicht und die Diffusionskinetik so zu beeinflussen, dass Si3N4 lange genug stabil bleibt, um eine vollständige Dichte zu erreichen. Die Kernstrategie besteht darin, einen Stickstoff-Partialdruck oberhalb der Zersetzungsschwelle – oft 10–20 atm – aufrechtzuerhalten und gleichzeitig versiegelte Tiegel mit Opferpulver zu verwenden, um ein schützendes lokales Gleichgewicht zu schaffen, das die Zersetzung auf die äußerste Oberfläche begrenzt.
Das thermodynamische Prinzip: Verschiebung des Gleichgewichts zur Unterdrückung der Zersetzung
Warum Siliziumnitrid bei hohen Temperaturen zerfällt
Bei erhöhten Temperaturen dissoziiert Si3N4 spontan in flüssiges oder dampfförmiges Silizium und Stickstoffgas. Die Reaktion ist entropiegetrieben und wird unter einem Druck von 1 atm oberhalb von ca. 1800 °C thermodynamisch begünstigt. Ohne Eingreifen verschwindet das feste Nitrid einfach, bevor eine Verdichtung stattfinden kann.
Das Prinzip von Le Chatelier als zentrale Verteidigung
Die Erhöhung der Konzentration eines Reaktionsprodukts – in diesem Fall Stickstoffgas (N₂) – zwingt das Gleichgewicht der Zersetzungsreaktion dazu, sich zurück in Richtung des festen Edukts zu verschieben. Dies ist dasselbe Prinzip, das alle reversiblen chemischen Gleichgewichte bestimmt. Indem die Ofenkammer mit Stickstoff bei einem Partialdruck geflutet wird, der den Zersetzungsdruck bei der Ziel-Sintertemperatur übersteigt, macht der Ofen die Dissoziationsreaktion thermodynamisch unmöglich.
Praktische Umsetzung in Hochtemperaturöfen
Gasdrucksintern: Das primäre Werkzeug
Die direkteste Methode ist das Gasdrucksintern: Der Ofen wird mit Stickstoff gefüllt und während der Hochtemperaturphase auf 10–20 atm unter Druck gesetzt. Dies erzeugt einen Überdruck, der das gesamte Keramikteil umhüllt und die Freisetzung von Stickstoff aus dem Si3N4-Gitter unterdrückt. Wenn der angewendete Stickstoffdruck über dem kritischen Zersetzungsdruck für die spezifische Temperatur gehalten wird, bleibt das Material chemisch stabil und kann durch Flüssigphasensintern verdichtet werden.
Schutztiegel und Opfer-Einbettpulver
Selbst bei hohem Kammerdruck kann eine Oberflächenzersetzung auftreten, da Stickstoff aus dem Inneren diffundieren muss, um das Gleichgewicht aufrechtzuerhalten. Um dem entgegenzuwirken, werden die Teile oft in versiegelten Tiegeln platziert, die von einem Opfer-Einbettpulver umgeben sind – typischerweise die gleiche Siliziumnitrid-Zusammensetzung, gemischt mit Sinterhilfsmitteln. Wenn das Pulver leicht zerfällt, erzeugt es eine lokalisierte Tasche aus Stickstoffgas direkt an der Probenoberfläche. Dieses lokale chemische Gleichgewicht schützt den Pressling vor massivem Masseverlust und beschränkt die Zersetzung auf eine dünne, durch Nachbearbeitung entfernbare Haut.
Anpassung des Drucks an den Sinterzyklus
Der Zersetzungsdruck von Si3N4 steigt mit der Temperatur. Ein optimiertes Profil erhöht daher den Stickstoffüberdruck synchron zur Heizkurve. Zu Beginn des Zyklus, bevor die offene Porosität versiegelt ist, schützt die Atmosphäre die offenen Porennetzwerke; später, nachdem sich die Porenkanäle geschlossen haben, verhindert der Überdruck die Gasentwicklung aus dem dichten Körper und begrenzt jede restliche Zersetzung auf die unmittelbare Oberfläche.
Verständnis der Kompromisse und Grenzen
Druck, Kosten und Ofenkomplexität
Die Aufrechterhaltung von 10–20 atm Stickstoff erfordert hochfeste Druckbehälter, eine robuste Gasführung und ausgefeilte Sicherheitssysteme. Dies erhöht die Investitions- und Betriebskosten. Für viele Anwendungen gibt es eine praktische Obergrenze für den Druck, die gegen die erforderliche Sintertemperatur abgewogen werden muss.
Unvermeidbare Oberflächenzersetzung
Kein Überdrucksystem eliminiert die Zersetzung vollständig. Sobald die Keramik ihre Porosität versiegelt, wird die Stickstoffdiffusion durch den Festkörper zum geschwindigkeitsbestimmenden Schritt. Eine dünne Oberflächenschicht wird unweigerlich zerfallen. Dies wird im Allgemeinen als Opferhaut akzeptiert, die durch eine Nachbearbeitung nach dem Sintern entfernt wird, sodass das Grundmaterial makellos bleibt.
Interaktion mit Sinterhilfsmitteln für die Flüssigphase
Siliziumnitrid wird fast immer mit Oxidzusätzen (z. B. Al₂O₃, Y₂O₃) verdichtet, die eine Oxynitrid-Flüssigphase bilden. Bei sehr hohen Temperaturen können Reaktionen zwischen der Flüssigphase, Oberflächenkieselsäure (SiO₂) und etwaigen SiC-Verstärkungen flüchtige Spezies wie SiO und CO erzeugen – Gase, die allein durch den Stickstoffdruck nicht beeinflusst werden. Die Stickstoffatmosphäre unterdrückt die Si3N4-Kernzersetzung, aber zusätzliche Strategien, wie die Zugabe von weiteren Sinterhilfsmitteln oder die Anpassung der Zusammensetzung des Einbettpulvers, können erforderlich sein, um eine Verarmung der Flüssigphase und eingeschlossene Porosität zu verhindern.
Ausgleich von Dichte und Phasenumwandlung
Die α-zu-β-Siliziumnitrid-Phasenumwandlung, die für die Entwicklung stäbchenförmiger Körner mit hohem Aspektverhältnis zur Verstärkung der endgültigen Keramik wesentlich ist, hängt ebenfalls vom Lösungs-Fällungs-Prozess innerhalb der Flüssigphase ab. Während der atmosphärische Druck diese Umwandlung nicht direkt steuert, kann der Betrieb unter extrem hohem Stickstoffdruck die Chemie der Flüssigphase subtil verändern und die Umwandlungskinetik verschieben, was möglicherweise einen Kompromiss bei der Haltezeit oder Aufheizrate erfordert.
Die richtige Wahl für Ihren Sinterprozess
Ihre optimale Strategie zur Atmosphärenkontrolle hängt von Ihrer Teilegeometrie, dem akzeptablen Oberflächenverlust und den Leistungsanforderungen ab.
-
Wenn Ihr Hauptaugenmerk auf der Erzielung einer nahezu theoretischen Dichte bei großen, dickwandigen Teilen liegt: Investieren Sie in einen Gasdrucksinterofen, der 10–20 atm Stickstoffüberdruck ermöglicht, und verwenden Sie versiegelte Tiegel mit Opfer-Einbettpulver. Diese Kombination schützt den gesamten Pressling vor Kernzersetzung und stellt eine vollständige Verdichtung sicher.
-
Wenn Ihr Hauptaugenmerk auf der Minimierung der Oberflächenzersetzung bei empfindlichen, dünnwandigen Komponenten liegt: Kombinieren Sie einen moderaten Kammerüberdruck (5–10 atm) mit einem streng kontrollierten Einbettpulver. Das durch das Pulver geschaffene lokale Gleichgewicht unterdrückt den Gewichtsverlust an der Oberfläche, während die Gesamtkosten und Sicherheitsanforderungen des Ofens überschaubar bleiben.
-
Wenn Ihr Hauptaugenmerk auf der schnellen Prozessentwicklung liegt und Sie planen, alle Oberflächen nach dem Sintern zu schleifen: Ein Standard-Gasdruckzyklus (10 atm oder mehr) ohne aufwendige Tiegelaufbauten ist oft ausreichend. Akzeptieren Sie die vorhersehbare Oberflächenhaut als Opfermaterial und konzentrieren Sie sich auf die Optimierung der Zusammensetzung der Flüssigphase für maximale Integrität des Grundmaterials.
Durch die Beherrschung des Zusammenspiels zwischen thermodynamischem Gleichgewicht und kinetischer Kontrolle können Sie Siliziumnitrid zuverlässig zu vollständig dichten, hochfesten Komponenten sintern, ohne befürchten zu müssen, dass Zersetzung Ihre Ergebnisse untergräbt.
Zusammenfassungstabelle:
| Kontrollstrategie | Betriebsbedingung | Primärer Mechanismus & Nutzen |
|---|---|---|
| Gasdrucksintern | 10–20 atm N₂-Massendruck | Verschiebt das thermodynamische Gleichgewicht (Prinzip von Le Chatelier), um die Si3N4-Dissoziation zu unterdrücken. |
| Opfer-Einbettpulver | Versiegelter Tiegel mit passendem Si3N4-Pulver | Erzeugt ein lokalisiertes N₂-Gleichgewicht und begrenzt die Zersetzung auf eine geringfügige Oberflächenhaut. |
| Dynamische Druckprofilierung | Drucksteigerung synchron zur Heizkurve | Schützt frühzeitig offene Porennetzwerke und unterdrückt die Gasentwicklung nach der Dichtungsversiegelung. |
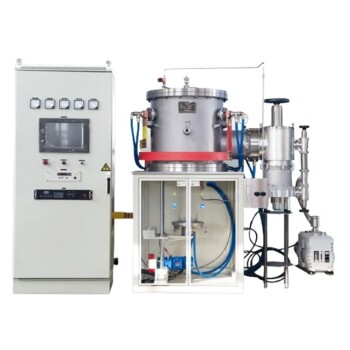
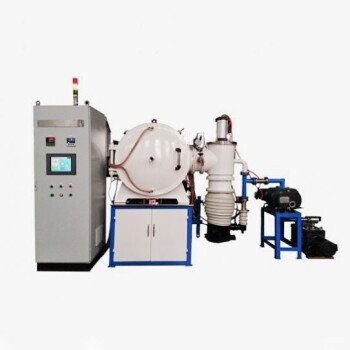
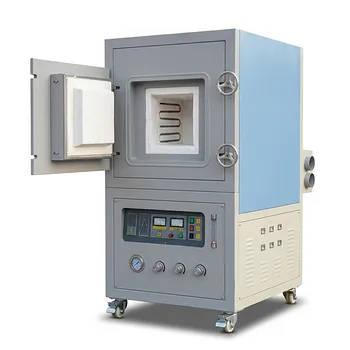
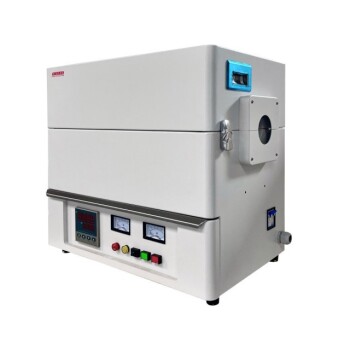
Meistern Sie komplexe Keramik-Sinterprozesse mit hochpräzisen thermischen Lösungen von KINTEK! Wir sind spezialisiert auf fortschrittliche Laborausrüstung und Verbrauchsmaterialien und bieten anpassbare Hochtemperaturöfen – einschließlich Atmosphäre-, Vakuum-, Rohr-, Muffel-, CVD- und Induktionsschmelzanlagen –, die genau auf Ihre Prozessanforderungen zugeschnitten sind. Kontaktieren Sie KINTEK noch heute, um die Leistung Ihres Labors zu optimieren!
Ähnliche Produkte
- 1700℃ Gesteuerter Ofen mit inerter Stickstoffatmosphäre
- 1400℃ Gesteuerter Ofen mit inerter Stickstoffatmosphäre
- 1200℃ Schutzgasofen mit kontrollierter Stickstoffatmosphäre
- Ofen mit kontrollierter inerter Stickstoff-Wasserstoff-Atmosphäre
- Mesh Belt Ofen mit kontrollierter Atmosphäre Ofen mit inerter Stickstoffatmosphäre
Andere fragen auch
- Warum ist ein gründliches Ausbrennen des Binders vor dem Sintern von Hochleistungskeramiken notwendig? Maximale Dichte & null Defekte gewährleisten
- Wie optimiert die Echtzeit-Dilatometrie in einem Ofen mit kontrollierter Atmosphäre das Sintern von PZT-Keramik?
- Wie unterstützen Öfen mit kontrollierter Atmosphäre die Polymerpyrolyse? Meistern Sie die Umwandlung von SiC- & Si3N4-Keramik
- Wie beeinflusst die Steuerung des Sauerstoffpartialdrucks das Sintern von Keramik? Beherrschung der Defektchemie
- Warum ist eine Wärmebehandlung unter kontrollierter Atmosphäre für Funktionskeramiken und Sensoren erforderlich? Beherrschen Sie das Defekt-Engineering