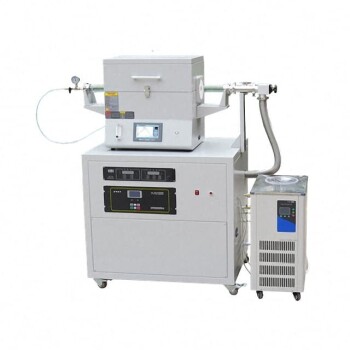
Die grundlegende Optimierung beruht auf einer kontrollierten thermischen Vorgeschichte und der Integrität der Atmosphäre. Die Wärmebehandlung nach dem Prozess in Atmosphären- und Vakuumöfen verwandelt die grobe, spannungsbehaftete und anisotrope Mikrostruktur additiv gefertigter Metallteile aus der Directed Energy Deposition (DED) in ein verfeinertes, spannungsfreies und isotropes Materialsystem. Durch die präzise Steuerung von Aufheizen, Halten und Abkühlen in einer abgedichteten Umgebung lösen diese Öfen unerwünschte Phasen auf, bauen eingeschlossene thermische Spannungen ab und verhindern schädliche Oberflächenverunreinigungen. Dies führt direkt zu einer höheren Festigkeit, Duktilität und Ermüdungsbeständigkeit.
Gedruckte DED-Teile leiden unter inneren Spannungen und spröden Mikrostrukturen, die durch das schnelle, lokal begrenzte Schmelzen entstehen. Ein Nachbearbeitungsofen behebt dies durch drei entscheidende, gleichzeitig ablaufende Maßnahmen: Abbau von Eigenspannungen, um Verformungen und Rissbildung zu verhindern, Homogenisierung der Mikrostruktur, um anisotrope Schwachstellen zu beseitigen, und im Vakuum Entgasung und Verdichtung des Metalls, um Versprödung und Porosität zu eliminieren. Die Wahl zwischen einer Inertgasatmosphäre und einem Vakuum bestimmt die Reinheit und die letztlich erreichbare Leistungsgrenze des Bauteils.
Das Problem des Ausgangszustands: Warum DED-Teile einen Ofen benötigen
Die Nachbearbeitung ist keine oberflächliche Veredelung, sondern eine korrigierende Behandlung der inhärenten Fehler des DED-Prozesses. Die extremen Temperaturgradienten erzeugen einen Materialzustand, der grundsätzlich instabil und mechanisch beeinträchtigt ist.
Die Entstehung schädlicher Eigenspannungen
Der leistungsstarke Laser- oder Elektronenstrahl erzeugt ein winziges, überhitztes Schmelzbad. Während dieses Schmelzbad schnell abkühlt und erstarrt, zieht es sich gegen die zuvor aufgetragenen, kühleren Schichten zusammen. Durch diesen Ablauf werden starke innere Zug- und Druckspannungen im Bauteil eingeschlossen, die zu geometrischer Verformung oder vorzeitigem Versagen unter Belastung führen können.
Anisotropie und mikrostrukturelle Schwäche
Die gerichtete Schichtbildung beim DED erzeugt säulenförmige Körner, die entlang der Aufbaurichtung wachsen. Diese länglichen Körner führen zu anisotropen mechanischen Eigenschaften. Das bedeutet, dass das Bauteil bei einer Belastung senkrecht zur Aufbaurichtung eine geringere Duktilität und Bruchzähigkeit aufweist. Eine chaotische, uneinheitliche Mikrostruktur enthält zudem häufig spröde, unerwünschte Phasen.
Die Mechanismen zur Optimierung der mechanischen Eigenschaften
Der Ofen entwickelt das Material von innen nach außen neu. Es geht nicht nur darum, Wärme zuzuführen, sondern um ein sorgfältig kontrolliertes thermisches Verfahren in einer schützenden Umgebung, das spezifische physikalische und chemische Veränderungen ermöglicht.
Prozess I: Entspannung des Gefüges durch kontrollierten Spannungsabbau
Der Ofen erwärmt das Bauteil auf eine bestimmte Temperatur unterhalb seines kritischen Umwandlungsbereichs, hält diese Temperatur und kühlt anschließend langsam ab. Dadurch kann sich das Kristallgitter des Metalls durch atomare Diffusion neu organisieren, wodurch die inneren Spannungen effektiv gelöst werden, ohne die Gesamtgeometrie des Bauteils zu verändern. Die kontrollierte Umgebung stellt sicher, dass während dieser entscheidenden Entspannung keine Oberflächenoxidation oder Zunderbildung auftritt. So bleibt die Maßhaltigkeit für Bauteile mit engen Toleranzen, etwa Zahnräder oder Lager, erhalten.
Prozess II: Entwicklung isotroper Festigkeit durch Rekristallisation
Bei höheren Glühtemperaturen werden die länglichen, spannungsbehafteten Körner des DED-Prozesses durch Erholung, Rekristallisation und Kornwachstum durch eine neue Struktur gleichmäßiger, gleichachsiger Körner ersetzt. Dadurch wird das anisotrope Verhalten beseitigt und ein Bauteil mit gleichmäßigen mechanischen Eigenschaften in allen Richtungen erzeugt. Die präzise Temperaturregelung des Ofens ist hierbei unverzichtbar: Sie bestimmt die endgültige Korngröße, die der entscheidende Stellhebel für das Gleichgewicht zwischen Festigkeit und Zähigkeit ist.
Prozess III: Vakuumspezifische Verdichtung und chemische Reinigung
Hier übertrifft ein Vakuumofen eine herkömmliche Inertgasatmosphäre. Das Vakuum erzeugt eine Unterdruckumgebung, die zwei entscheidende Umwandlungen auslöst:
- Wärmeinduzierte Verdichtung: Das Hochtemperatur-Halten ermöglicht Diffusionsbindungen über innere Hohlräume und Mikroporositäten hinweg und erhöht dadurch die Materialdichte erheblich. Dies steigert direkt die Zugfestigkeit, Härte und Ermüdungsbeständigkeit.
- Vakuumentgasung: Das Vakuum entfernt effizient gelöste Gase, insbesondere Wasserstoff, aus dem festen Metallgitter. Durch die Beseitigung von Quellen der Wasserstoffversprödung verbessert das Verfahren grundlegend die Plastizität, Zähigkeit und Ermüdungsfestigkeit des Materials – ein Vorteil, den eine reine Inertgasatmosphäre nicht bieten kann.
Die Kompromisse verstehen: Inertgasatmosphäre vs. Vakuum
Die Wahl der Ofenumgebung ist eine strategische Entscheidung, bei der Kosten, Leistung und metallurgische Anforderungen gegeneinander abgewogen werden.
Das Zusammenspiel von Reinheit und Oberfläche
Eine Inertgasatmosphäre mit Argon oder Stickstoff schützt reaktive Legierungen wie Titan vor Oxidation. Spurenverunreinigungen im Gas oder geringfügige Leckagen können jedoch weiterhin zur Bildung einer Alpha-Case-Schicht oder zu leichten Verfärbungen führen, die eine nachträgliche Entfernung erforderlich machen können. Ein Vakuum bietet dagegen die höchste chemische Inertheit und hinterlässt durch den Entgasungseffekt eine vollkommen saubere, glänzende Oberfläche.
Kosten, Komplexität und Bauteilgeometrie
Vakuumöfen erfordern höhere Kapitalinvestitionen und längere Zykluszeiten, da sie zunächst evakuiert werden müssen und die Erwärmung ausschließlich durch Strahlung erfolgt. Für einfache Baustähle, bei denen die Oberflächenqualität eine untergeordnete Rolle spielt, bietet ein Ofen mit kontrollierter Atmosphäre einen wirtschaftlicheren und schnelleren Durchsatz. Für sicherheitskritische Bauteile wie Luft- und Raumfahrtkomponenten aus Titan oder medizinische Kobalt-Chrom-Implantate sind die überlegene Sauberkeit und strukturelle Integrität eines Vakuumofens unverzichtbar.
Die richtige Wahl für Ihr Ziel treffen
Ihre Strategie für die Wärmebehandlung nach dem Prozess muss direkt auf die Anforderungen der endgültigen Anwendung des Bauteils abgestimmt sein.
- Wenn Ihr Hauptaugenmerk auf maximaler Ermüdungslebensdauer und Zähigkeit liegt: Ein Vakuumofen ist unverzichtbar. Die Kombination aus gründlicher innerer Entgasung zur Beseitigung der Wasserstoffversprödung und Verdichtung zum Schließen von Poren bestimmt direkt die Fähigkeit eines Bauteils, zyklischen Belastungen ohne Rissinitiierung standzuhalten.
- Wenn Ihr Hauptaugenmerk auf der Beseitigung von Verformungen und der Korrektur von Anisotropie liegt: Sowohl Öfen mit Inertgasatmosphäre als auch Vakuumöfen können dies durch präzise Spannungsabbau- und Glühzyklen erreichen. Entscheidend ist die Fähigkeit des Ofens, langsame Aufheiz- und Halteprofile zu steuern, ohne die kritische Temperatur der Legierung zu überschreiten, da dies die Festigkeit beeinträchtigen würde.
- Wenn Ihr Hauptaugenmerk auf Oberflächenintegrität und chemischer Reinheit für reaktive Legierungen liegt: Ein Vakuumofen ist die maßgebliche Lösung. Er verhindert die Oberflächenoxidation und erzeugt eine saubere, verunreinigungsfreie Oberflächenschicht – ein Ergebnis, das selbst mit einer Inertgasatmosphäre höchster Reinheit nicht erreicht werden kann.
Letztendlich verwandelt der Nachbearbeitungsofen einen rauen, innerlich spannungsbehafteten DED-Druck in ein echtes Ingenieurbauteil. Die Wahl der Atmosphärensteuerung bestimmt dabei präzise das endgültige Niveau der metallurgischen Integrität, für das Sie zu investieren bereit sind.
Übersichtstabelle:
| Merkmal / Prozess | Ofen mit Inertgasatmosphäre | Vakuum-Wärmebehandlungsofen |
|---|---|---|
| Primärer Mechanismus | Abschirmung durch Inertgas (Argon/N2) | Hochvakuum-Wärmebehandlung und Entgasung |
| Wesentliche Vorteile | Spannungsabbau und Rekristallisation für isotrope Körner | Gründliche Entgasung (Entfernung von H2), Porenschluss und keine Oxidation |
| Oberflächenqualität | Minimiert Zunderbildung und starke Oxidation | Vollständig glänzende, verunreinigungsfreie Oberfläche |
| Optimal geeignet für | Wirtschaftlichen Spannungsabbau bei Bauteilen aus Baustahl | Sicherheitskritische Bauteile für die Luft- und Raumfahrt sowie medizinische Implantate |
Steigern Sie die mechanische Integrität und Ermüdungsleistung Ihrer 3D-gedruckten Metallkomponenten mit KINTEK. Als führender Anbieter von Laborgeräten und Verbrauchsmaterialien bietet KINTEK ein umfassendes Sortiment an Hochtemperaturöfen – darunter moderne Systeme für Atmosphären- und Vakuumbehandlungen, Muffel-, Rohr-, Drehrohr-, CVD- und Induktionsschmelzöfen –, die vollständig an Ihre individuellen metallurgischen Ziele angepasst werden können. Ganz gleich, ob Sie einen präzisen Spannungsabbau oder eine hochreine Vakuumentgasung für sicherheitskritische Bauteile benötigen: Unsere Experten bieten zuverlässige, technisch ausgelegte Lösungen, die auf Ihren Prozess zugeschnitten sind. Kontaktieren Sie uns noch heute, um die Leistung Ihrer Wärmebehandlung zu optimieren!
Ähnliche Produkte
- Vakuum-Wärmebehandlungsofen mit Keramikfaser-Auskleidung
- 2200 ℃ Graphit-Vakuum-Wärmebehandlungsofen
- Molybdän-Vakuum-Wärmebehandlungsofen
- 2200 ℃ Wolfram-Vakuum-Wärmebehandlungs- und Sinterofen
- Vakuum-Wärmebehandlungsofen zum Sintern und Löten
Andere fragen auch
- Wie beeinflusst das Vakuumwärmebehandeln die Kornstruktur von Metalllegierungen? Erzielen Sie eine präzise Kontrolle der Mikrostruktur
- Was sind die Vorteile der Verwendung von Vakuumwärmebehandlungsöfen für Metalllegierungen? Erreichen Sie überlegene Metalleigenschaften und -leistungen
- Was ist eine der wichtigsten Anwendungen von Vakuum-Wärmebehandlungsöfen in der Luft- und Raumfahrt? Erzielung überlegener Festigkeit in Flugzeuglegierungen
- Wie funktioniert ein Vakuum-Wärmebehandlungsofen? Erzielen Sie makellose, hochleistungsfähige Ergebnisse
- Was ist der Unterschied zwischen Wärmebehandlung und Vakuumwärmebehandlung? Erzielen Sie überlegene Metalleigenschaften mit makellosen Oberflächen