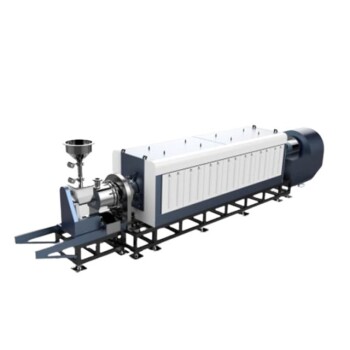
Als entscheidendes Bindeglied in der automatisierten Pulververarbeitung werden Drehrohröfen und Induktionserwärmungsanlagen direkt zwischen der thermischen Entbinderungs-/Entfettungsstufe und der Hochgeschwindigkeits-Schmiedepresse integriert. Roboter-Manipulatoren überführen die kompaktierten Pulvervorformlinge aus dem Schmiermittelentfernungsofen in das Heizmodul, wo eine präzise und schnelle thermische Konditionierung jeden Vorformling gleichmäßig auf seine Schmiedetemperatur – typischerweise 850 °C bis 1.150 °C – bringt, unmittelbar bevor die Presse schließt. Diese nahtlose, automatisierte Übergabe minimiert die Oxidation, verhindert Wärmeverluste und fixiert das exakte Gefüge, das für hochdichte und maßgenaue Bauteile erforderlich ist.
Die Integration von Drehrohröfen oder Induktionsheizungen ist nicht nur ein reiner Wärmeprozess – es ist ein synchronisierter, atmosphärengesteuerter und robotergestützter Schritt, der einen spröden Pulverpressling in einen schmiedbaren Rohling verwandelt, ohne Wartezeiten und ohne thermische Schwankungen. Dies macht das Pulverschmieden in großen Stückzahlen sowohl metallurgisch fundiert als auch wirtschaftlich rentabel.
Die Rolle der Wärme in einer automatisierten Pulverlinie
In einer vollautomatisierten Pulverschmiedelinie zählt jede Sekunde. Die thermische Konditionierungseinheit ist keine isolierte Maschine; sie ist ein zeitlich abgestimmter Knotenpunkt in einer kontinuierlichen Choreografie.
Warum die Platzierung wichtig ist
Das Heizmodul befindet sich direkt nach dem Entfettungs- oder Vorsinterofen. An diesem Punkt sind die Schmiermittel aus dem Pressling verdampft, aber das Bauteil bleibt äußerst empfindlich gegenüber Temperaturabfällen. Eine Verzögerung der Erwärmung oder eine Unterbrechung der Schutzatmosphäre würde hier zu Oberflächenoxidation und Thermoschock führen.
Kontinuierlicher Fluss statt Chargenprozess
Drehrohröfen werden oft gewählt, weil ihr Design mit rotierendem Herd oder Trommel die Teile in einem kontinuierlichen Strom verarbeitet. Bei Induktionsanlagen sind das Spulendesign und die Teilehandhabung auf einen Fluss ausgelegt, bei dem ein Teil nach dem anderen bearbeitet wird, was perfekt auf den Takt der nachgeschalteten Schmiedepresse abgestimmt ist.
Wie Drehrohröfen integriert werden
Drehrohröfen bringen kontinuierliche, gleichmäßige Strahlungswärme in das Herz der Linie. Ihre Integration konzentriert sich auf thermische Homogenität und robotergestützte Kopplung.
Gleichmäßige Vorwärmung ohne Hotspots
Der Rotationsmechanismus – ob Herd oder geneigte Trommel – stellt sicher, dass jeder Vorformling das gleiche Erwärmungsprofil durchläuft. Ergänzende Erkenntnisse unterstreichen, dass die Kombination aus Rotation und externer elektrischer Heizung eine konsistente radiale Temperaturverteilung liefert, was unerlässlich ist, wenn Teile verarbeitet werden, die in Masse oder Form leicht variieren, aber alle innerhalb eines engen Fensters von 850–1.150 °C an der Presse ankommen müssen.
Robotische Überführung in beheizte Gesenke
Roboter-Manipulatoren entnehmen die Vorformlinge direkt vom Ausgang des Drehrohrofens und legen sie in die Schmiedegesenke, die selbst auf 200–300 °C gehalten werden. Dies vermeidet jegliche Abkühlung zwischen Ofen und Presse und hält den thermischen Verlauf intakt. Die Roboter sind mit einer Wiederholgenauigkeit im Sub-Sekunden-Bereich programmiert, sodass die Temperatur des Teils beim Kontakt mit dem Gesenk eine bekannte Konstante ist – was eine große Variable aus dem Schmiedeprozess eliminiert.
Kontinuität der Schutzatmosphäre
Da der Drehrohrofen abgedichtet und mit Inert- oder Reduktionsgasen gespült werden kann, verhindert das gesamte Heizsegment eine Oxidation. Die ergänzenden Referenzen bestätigen, dass Drehrohröfen Standard für das Kalzinieren und Rösten von körnigen Materialien unter kontrollierter Atmosphäre sind; dasselbe Prinzip gilt hier für Pulvermetall-Presslinge.
Wie Induktionserwärmungsanlagen integriert werden
Induktionsanlagen bieten ein anderes Integrationsmodell – ausgelegt auf Geschwindigkeit, lokalisierte Präzision und sofortige Energieabrufbereitschaft.
Pyrometrische Regelung im geschlossenen Regelkreis
Die primäre Referenz betont die pyrometrische Temperaturüberwachung, was bedeutet, dass jede Induktionsspulenstation mit berührungslosen Sensoren ausgestattet ist. Wenn die Oberflächentemperatur eines Vorformlings abweicht, wird die Leistung der Spule in Millisekunden angepasst. Dies garantiert, dass jedes einzelne Teil seine exakte Schmiedetemperatur erreicht, unabhängig von geringfügigen Schwankungen in der eingehenden Dichte oder Masse.
Kompakte Stellfläche, hoher Durchsatz
Induktionsheizungen werden direkt im Arbeitsbereich des Roboters nach der Entfettung platziert. Oft verweilt der Vorformling nur wenige Sekunden unter der Spule, bevor der Manipulator ihn in die Presse schwenkt. Dies verkürzt die „heiße“ Warteschlange drastisch, minimiert das Kornwachstum und bewahrt feine Mikrostrukturen.
Minimiertes Oxidationsrisiko
Da die Erwärmung blitzschnell erfolgt und unter einer lokalisierten Inertgasglocke stattfinden kann, sind Oxidationsschichten nahezu nicht existent. Die primäre Referenz weist darauf hin, dass der Betrieb unter Schutzatmosphäre ein zentraler Vorteil ist und die Geschwindigkeit der Induktion das Atmosphärenmanagement im Vergleich zu längeren Haltezyklen erleichtert.
Verständnis der Kompromisse
Es gibt keine universell überlegene Heizmethode. Sowohl Drehrohr- als auch Induktionssysteme bringen ihre eigenen Einschränkungen mit sich.
Einschränkungen von Drehrohröfen
Ein Drehrohrofen erfordert mehr Stellfläche und eine höhere thermische Masse, was zu längeren Anlauf- und Stabilisierungszeiten führt. Wenn sich der Produktionsmix häufig ändert, können das Abkühlen und Wiederaufheizen des Ofens auf einen neuen Sollwert zu Ausfallzeiten führen. Die Gleichmäßigkeit, die zwar hervorragend für große Mengen ist, kann bei dickwandigen Teilen leichte Unterschiede zwischen Rand und Kern aufweisen, wenn die Rotationsgeschwindigkeit nicht fein abgestimmt ist.
Einschränkungen von Induktionsanlagen
Induktionserwärmung ist von Natur aus sichtlinienabhängig und kann bei komplexen Geometrien mit tiefen Aussparungen oder variablen Querschnitten Schwierigkeiten bereiten. Teile mit scharfen Ecken können den magnetischen Fluss konzentrieren und überhitzen. Der Prozess erfordert ein präzises Spulendesign und eine enge Kontrolle; das Anfangskapital und die Werkzeugkosten für jede Teilegeometrie können hoch sein.
Die Herausforderung der Atmosphäre
Beide Technologien versprechen eine reduzierte Oxidation, aber die Integrität der Schutzatmosphäre muss an allen Übergabepunkten gewahrt bleiben. Eine kurzzeitige Exposition während der Roboterbewegung – häufig, wenn die Linie nicht vollständig geschlossen ist – kann die Erwärmungsarbeit zunichtemachen und zu unterirdischen Oxiden führen, die die Ermüdungslebensdauer verschlechtern.
Die richtige Wahl für Ihre Prozessziele treffen
Nach der Überprüfung beider Integrationsstrategien sollte Ihre Entscheidung direkt auf Ihre operativen Prioritäten ausgerichtet sein.
- Wenn Ihr Hauptaugenmerk auf maximalem Durchsatz bei gleichmäßiger Massenerwärmung liegt: Neigen Sie zu einem Drehrohrofen mit kontinuierlichem Dreherd. Seine Fähigkeit, einen stetigen Strom von Vorformlingen unter einer einzigen, stabilen Atmosphäre zu handhaben, vereinfacht die Liniensteuerung und sorgt für konsistente Schmiedetemperaturen bei großen Produktionsserien.
- Wenn Ihr Hauptaugenmerk auf ultraschnellen Taktzeiten und Präzision bei Einzelteilen liegt: Wählen Sie eine Induktionsheizungszelle mit geschlossenem Regelkreis. Die Temperaturrückmeldung im Millisekundenbereich und die schnelle Energiezufuhr halten Ihre Mikrostrukturen fein und Ihre Maßstreuung minimal.
- Wenn Ihr Hauptaugenmerk auf flexibler Produktion gemischter Teile liegt: Die Induktion bietet den schnelleren Rezeptwechsel, aber Sie müssen in modulare Spulendesigns und programmierbare Handhabung investieren. Drehrohröfen sind besser geeignet, wenn die Teilefamilie über lange Kampagnen konstant bleibt.
Ein gut integriertes Heizmodul – ob Drehrohr oder Induktion – verwandelt einen zerbrechlichen Pulverpressling in einen perfekt konditionierten Schmiederohling, genau im Takt der Presse. Diese Synchronisation unterscheidet eine Pilotlinie von einer profitablen, vollautomatisierten Fabrik.
Zusammenfassungstabelle:
| Integrationsparameter | Drehrohrofen | Induktionserwärmungsanlage |
|---|---|---|
| Heizmechanismus | Kontinuierliche Strahlungswärme über Dreherd/-trommel | Schnelle, lokalisierte elektromagnetische Erwärmung |
| Temperaturkontrolle | Gleichmäßige thermische Verteilung (850°C–1.150°C) | Pyrometrische Regelung im Millisekundenbereich |
| Atmosphärenschutz | Kontinuierliche versiegelte Gasspülung (inert/reduzierend) | Blitzschnelle Erwärmung unter lokaler Inertgasglocke |
| Am besten geeignet für | Großserien, konstante Teilefamilien | Schnelle Taktzeiten, Einzelteilpräzision & schnelle Rezeptwechsel |
| Hauptbeschränkung | Größerer Platzbedarf & längere Anlaufzeiten | Geometrieabhängiges Spulendesign & höhere Erstwerkzeugkosten |
Optimieren Sie Ihre fortschrittlichen Pulver- und Wärmebehandlungslinien mit KINTEK
Das Erreichen präziser thermischer Gleichmäßigkeit und einer einwandfreien Linienintegration erfordert robuste, leistungsstarke Heiztechnologie. Bei KINTEK sind wir auf umfassende Laborausrüstung und fortschrittliche Hochtemperaturöfen spezialisiert – einschließlich anpassbarer Drehrohr-, Atmosphären-, Vakuum-, Rohr-, Muffel-, CVD- und Induktionsschmelzsysteme, die entwickelt wurden, um Ihre exakten metallurgischen Anforderungen zu erfüllen.
Egal, ob Sie einen pulvermetallurgischen Prozess skalieren oder spezialisierte Laborforschung verfeinern, unser Ingenieurteam steht Ihnen zur Seite, um thermische Variabilität zu eliminieren und die Prozesseffizienz zu steigern.
👉 Kontaktieren Sie KINTEK noch heute, um Ihre individuelle Ofenlösung zu besprechen
Ähnliche Produkte
- Geteilter Multi-Heizzonen-Drehrohrofen Drehrohrofen
- Elektrischer Drehrohrofen Kontinuierlich arbeitender kleiner Drehrohrofen für die Beheizung von Pyrolyseanlagen
- Elektrischer Drehrohrofen Kleiner Drehrohrofen Biomasse-Pyrolyseanlage Drehrohrofen
- Vakuumversiegelter, kontinuierlich arbeitender Drehrohrofen Rotierender Rohrofen
- Labor-Vakuum-Kipp-Drehrohrofen Drehrohrofen
Andere fragen auch
- Was sind die Hauptanwendungen von Mehrzonen-Rohröfen in Universitätslaboratorien? Präzision in der Materialwissenschaft und Energieforschung freisetzen
- Wie werden Mehrzonenrohröfen in der Keramik-, Metallurgie- und Glasforschung eingesetzt?Wichtigste Anwendungen & Vorteile
- Welche temperaturbezogenen Fähigkeiten machen Multizonen-Rohröfen für die Forschung wertvoll? Präzise Wärmeregelung freischalten
- Welche Umweltschutzanwendungen nutzen Mehrzonen-Rohröfen? Präzision in der Abfallbehandlung und grünen Technologien freisetzen
- Warum sind Mehrzonen-Rohröfen besonders nützlich für die Nanomaterialforschung? Entsperren Sie präzise thermische Kontrolle für die fortschrittliche Synthese